


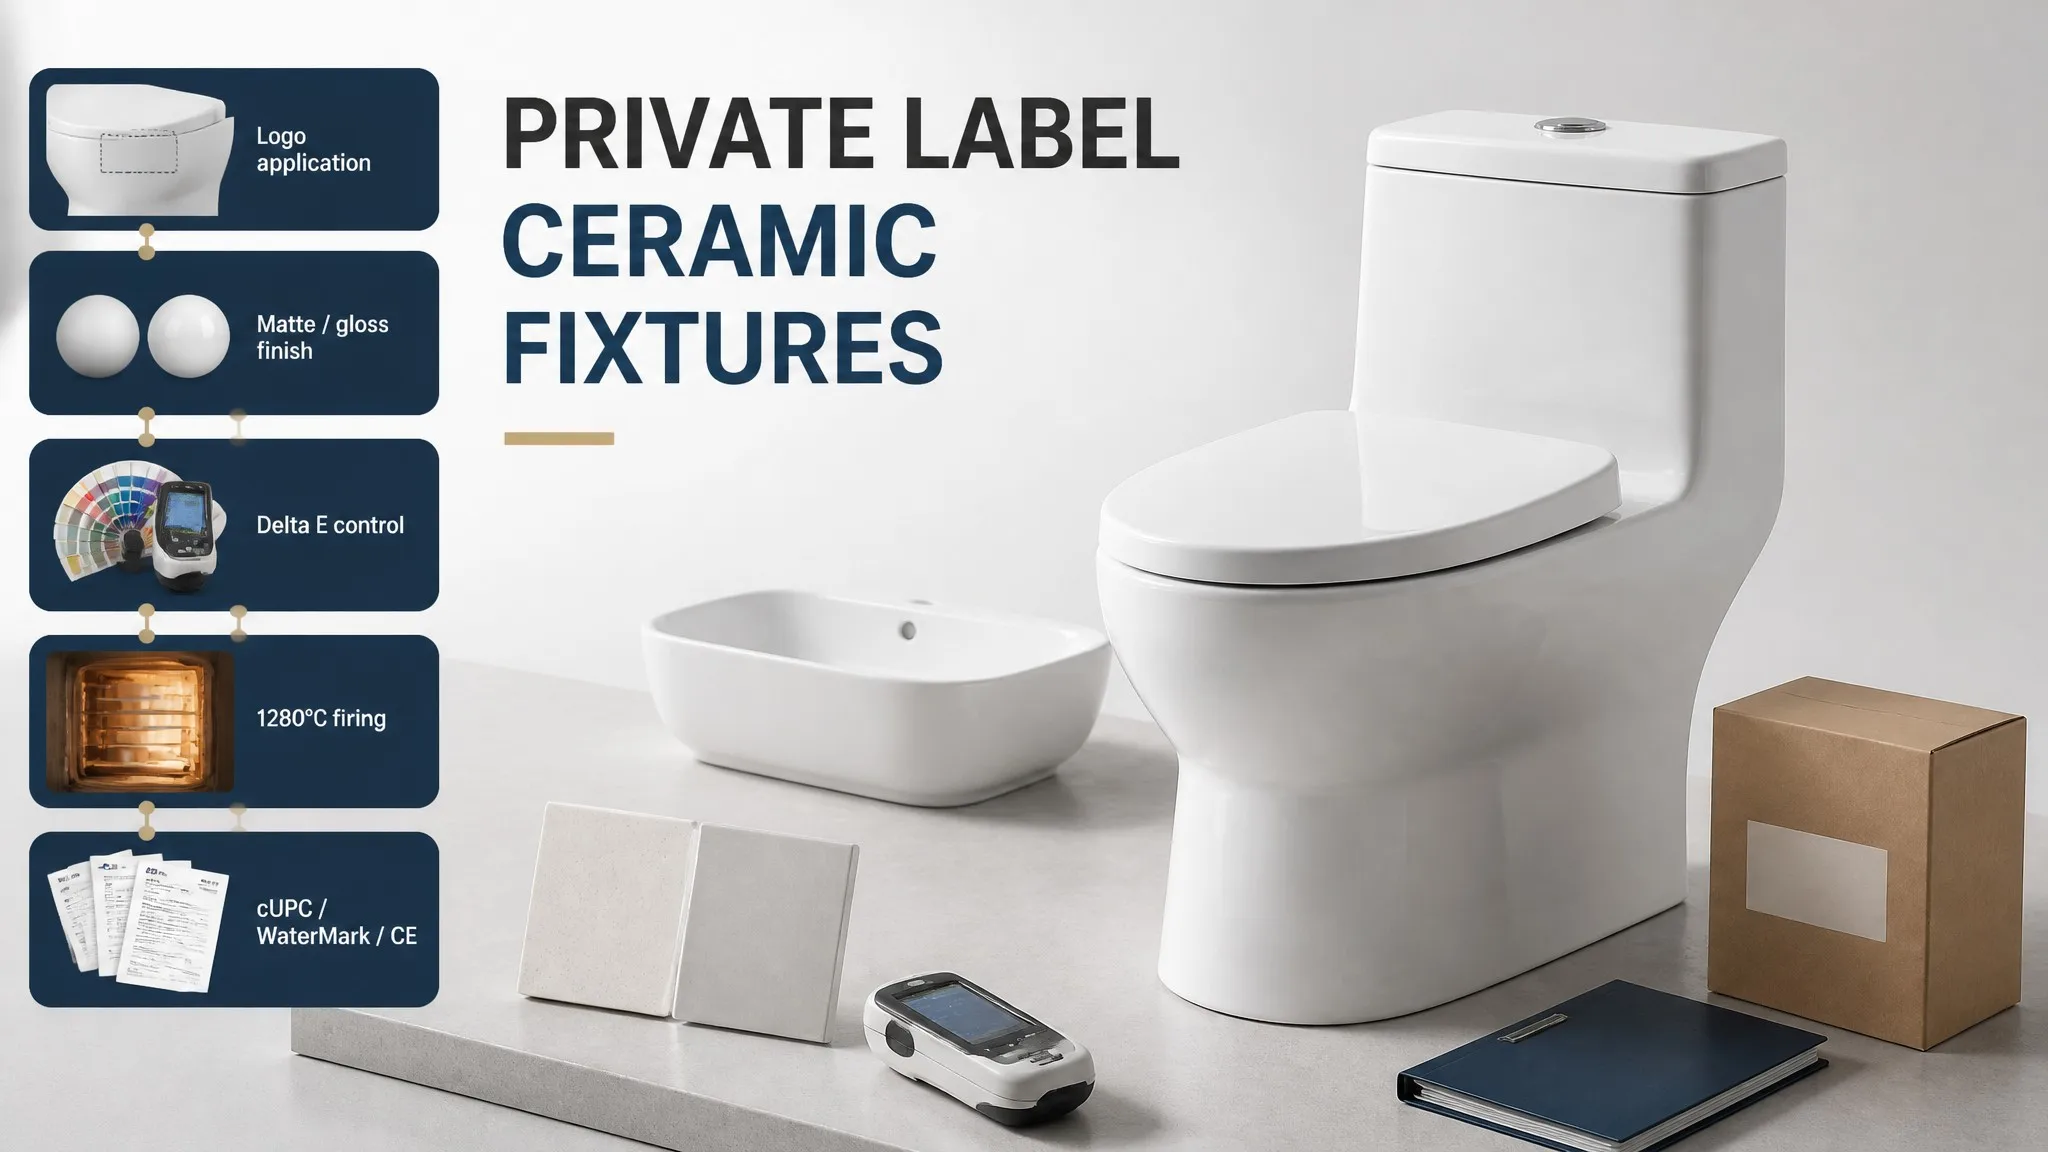
Private label är avtalet enligt vilket köparen tillhandahåller varumärket och fabriken tillhandahåller allt annat - kroppen, glasyren, förpackningen, pappersarbetet och kvalitetskontrollen som skyddar varumärket när det väl finns på produkten.
Inom keramiska sanitetsartiklar har avtalet fem arbetsflöden: logotypapplikation, ytfinish, förpackning, överensstämmelsedokumentation och provgodkännandekedjan. Var och en har mätbara acceptanskriterier, och var och en misslyckas på ett förutsägbart sätt när dessa kriterier lämnas utanför inköpsordern.
1. Logotypapplikation: Fem metoder med olika hållbarhetsprofiler
Logotypen på en keramisk armatur är inte ett klistermärke. Det är en dekoration som bränns in i eller på glasyren och den valda metoden avgör hur länge logotypen överlever rengöringskemikalier, repor och daglig användning. Fem metoder används i kommersiell produktion:
| Metod | Behandla | Bränning | Logotyp position | Varaktighet | Kostnad / enhet |
|---|---|---|---|---|---|
| Underglasyrdekal | Keramiska pigment applicerade på bisque kropp | 1280 graders enkelbrand | Inuti glasyrlagret | 1 - längst | +$1.20–2.50 |
| Överglasyrdekal | Dekal applicerad på bränd glasyr, refired | 750–850 graders andra brand | På glasyrytan | 2 | +$0.80–1.80 |
| Tapptryck | Silikondyna överför bläck till bränd glasyr | Ingen eld | På glasyrytan | 3 | +$0.40–1.00 |
| Formprägling | Logotyp inbyggd i gipsform som relief | 1280 graders enkelbrand | I kroppsytan | 1 - permanent, monokrom | +$300–800 formladdning |
| Laseretsning | Glasyrskikt ablerat på den brända biten | Posta-brand | In i glasyren | 3–4 | +$1.50–3.00 |
Underglasyrdekalär standardvalet för varumärken som planerar att stanna på marknaden i flera år. Dekalen appliceras på den bisque-brända kroppen, täckt av glasyren och bränns i 1280 grader. Logotypen hamnar inuti glasyrlagret: den kan inte repas bort, och rengöringskemikalier kommer i kontakt med glasyren snarare än pigmentet. Avvägningen- är att färgen - keramiska pigment ändras under bränning, så den brända färgen matchar aldrig det tryckta provtrycket exakt. Det skiftet måste godkännas på ett eldprov, inte på ett pappersprov.
Överglasyrdekalochtapptryckkostar mindre och återger färg mer förutsägbart, men dekorationen sitter på ytan. På områden med hög-beröring (tankfronter, bassängkanter) visar dessa metoder synligt slitage inom 2–4 år i kommersiella miljöer.
Formpräglingproducerar en logotyp som fysiskt är en del av kroppen och inte kan slitas av, men den är monokrom och permanent, och den låser köparen till en dedikerad form - som höjer formens MOQ.Laseretsningtar bort ett tunt glasyrlager för att skapa en subtil tonal markering; den passar matt finish där en logotyp med låg-kontrast är att föredra.
Kraven på konstverk är desamma oavsett metod: vektorkonturer (AI eller PDF med konturtext), Pantone- eller RAL-färgreferenser och en maximal utskrivbar yta per yta. Fabriken bör leverera ett avfyrat strejk-prov före produktion - ett papperskorrektur är inte ett godkännande.
2. Ytbehandlingsspecifikation: Matt vs. glansglasyr, tjocklek och färgtolerans
Finish är det första en kund ser och det första en köpare bråkar om. Kommersiell produktion använder två glasyrfamiljer, och specifikationen måste skrivas i siffror, inte adjektiv.
Blank glasyr- 85–95 GU uppmätt på en 60 graders glansmätare (ISO 2813). En slät, helt sluten blank yta släpper fläckar och är standard för bostäder och lätta kommersiella linjer.
Matt glasyr- 10–30 GU vid 60 grader . Matt finish döljer vattenfläckar och fingeravtryck, vilket är anledningen till att de dominerar hotelldesign. Produktionskostnaden är inte lägre: matta ytor exponerar appliceringsdefekter (hål, hål, dragningar, glasyrer) som en blank yta döljer, och matta glasyrer är något mer porösa på ytan, så fläckfrisättningsprestanda måste verifieras med samma testprotokoll som används för glans.
Oavsett familj bör ett privat märkeskontrakt fastställa fyra siffror:
Glasyrtjocklek: 1,0–1,2 mm
Över alla synliga ytor, mätt med-tvärsnitt under förstoring eller med oförstörande beläggningsmätare på brända prover. Under 0,8 mm slits glasyren igenom inom 3–5 år i kommersiellt bruk.
Avfyring i 1280 grader
Kroppen förglasar till mindre än eller lika med 0,2 % vattenabsorption och glasyren mognar helt i samma ugnscykel. Bränntemperaturen är inte förhandlingsbar per batch -Tillverkningsprocess för glaskropp för porslinartikeln förklarar hur tunnelugnsprofiler håller den temperaturen över tusentals bitar per dag.
Glaze-kroppspassform
En termisk expansionsfel mellan glasyr och kropp ger krackelerande - hårfästes sprickor i glasyren som uppstår inom några veckor efter installationen. Den fullständiga felkatalogen, upptäcktsmetoder och förebyggande kontroller finns dokumenterade ianalysguide för glasyrdefekter.
Delta E (ΔE) färgtolerans
ΔE är CIELAB-färgskillnaden mellan ett uppmätt prov och en referens. Genomförbara värden:ΔE Mindre än eller lika med 1,5mot det godkända gyllene provet inom en produktionskörning,ΔE Mindre än eller lika med 2,0mellan körningarna. Mätning: spektrofotometer, D65-ljuskälla, 10 graders observatör, medelvärde av tre avläsningar vid definierade punkter.
Keramiska färgavvikelser av fysiska skäl: pigmentbatchvariation, glasyrslipdensitet, ugnsposition (översta kontra bottenhylla skiljer sig med 10–20 grader) och väggtjocklek. En leverantör som anger "samma färg som förra gången" utan ΔE-data har inget färgkontrollprogram. En leverantör som levererar en ΔE-rapport med varje batch har en.
Slutför specifikationssammanfattning
| Parameter | Glans spec | Matt spec | Testmetod |
|---|---|---|---|
| 60 graders glansavläsning | 85–95 GU | 10–30 GU | ISO 2813 glansmätare |
| Glasyr tjocklek | 1,0–1,2 mm | 1,0–1,2 mm | Tvär-sektion/beläggningsmått |
| Färg kontra gyllene prov | ΔE Mindre än eller lika med 1,5 | ΔE Mindre än eller lika med 1,5 | CIELAB, D65, 10 grader |
| Mellan-kör färg | ΔE Mindre än eller lika med 2,0 | ΔE Mindre än eller lika med 2,0 | CIELAB, D65, 10 grader |
| Bränntemperatur | 1280 grader | 1280 grader | Ugnsprofilrekord |
3. Förpackning: Kartonger, etiketter och märkningsverifiering
Kartongen är den första varumärkessäkerheten som kunden vidrör, och etiketten är dokumentet som flyttar varorna genom tullen. Exportera skadekontroll - dubbla-väggkartonger med en Edge Crush Test-klassificering på 9,0 kN/m, hörnblock av skum, PE-film och stoppningsregler - är föremål förexportförpackningsstandarder. Private label lägger till två krav ovanpå: tryckta kartonger och verifierade etiketter.
Tryckta kartonger.Private label kartonger bär köparens varumärke, produktnamn, modell och ofta ett produktfoto. Fabriken beställer dessa från en lådtillverkare; tryckplåten är en-engångskostnad på ungefär 150–400 USD per kartongdesign, och kartongens MOQ tar vanligtvis 500–1 000 stycken per design. Kartongbeviset måste godkännas innan kartongtillverkaren startar körningen - samma logik för godkännandegrind som logotypen stryks av-.
Etikettfält
| Fält | Obligatoriskt innehåll | Varför det spelar roll |
|---|---|---|
| Märke och modell | Köparens varumärke, modellkod | Hylla och katalogmatchning |
| Streckkod | UPC/EAN-13, ANSI tryckklass C eller bättre | Detaljhandelsskanning tillförlitlighet |
| HS-kod | 6910.10 (porslin/porslin sanitetsgods) | Tullklassificering |
| Kvantiteter | Stycken per kartong, kartonger per pall, totalt | Räkna verifiering |
| Vikter | Netto- och bruttovikt per kartong | Fraktprissättning, hanteringssäkerhet |
| Mått | Kartong L×B×H | Containerplanering |
| Ursprungsmärkning | "Tillverkad i Kina" | Märkning lagöverensstämmelse |
| Hanteringsmärken | Bräcklig, den här sidan upp | Transitvård |
Behållardensitetsplanering - hur kartongdimensioner översätts till 20ft och 40ft lastningsplaner - behandlas icontainerlastningsguide. Etiketter verifieras med streckkodsverifierare vid slutbesiktning; en etikett som skannar i klass D på kajen är en återbetalning i detaljhandeln. Etikettbeviset (fält, mått, streckkod) går genom samma godkännandegrind som kartongbeviset.
4. Överensstämmelsedokumentation: cUPC-, WaterMark- och CE-filer
En fixtur som klarar fabrikskvalitetskontroll men misslyckas med marknadscertifiering är ett återkallande. Uppsättningen av efterlevnadsfiler skiljer sig åt beroende på destinationsmarknad, och köparen bör begära filerna med namn i inköpsordern:
cUPC (Nordamerika)
Certifiering mot Uniform Plumbing Code (IAPMO), med prefixet "c" som indikerar kanadensisk kodigenkänning (CSA B45-serien) och spolprestanda per ASME A112.19.2 -Max 6,0 lvattenförbrukning. Filuppsättning: aktivt certifikat som täcker det exakta modellnumret, testrapporten från tredje-part och certifieringsetiketten. Certifikaten är modellspecifika-, inte företags-omfattande - verifiera att modellnumret på certifikatet stämmer överens med inköpsordern.
WaterMark (Australien)
Obligatoriskför VVS-produkter som säljs och installeras i Australien. Certifiering utfärdas mot AS/NZS 5200-serien; dubbla-spolarmaturer måste också ha WELS-registrering (vanligtvis 4,5/3 L). Filuppsättning: WaterMark-certifikat, WELS registreringsnummer, testbevis. Utan WaterMark kan fixturen inte installeras lagligt i Australien - detta är ett icke-förhandlingsbart dokument, inte ett marknadsföringscertifikat.
CE (Europeiska unionen)
Bar keramisk sanitetsgods omfattas inte av ett CE-märkningskrav, men i det ögonblick en armatur har en elektronisk komponent - elektroniska spolställdon, sensorkranar, smarta speglar, uppvärmda säten gäller - lågspänningsdirektivet (2014/35/EU) och EMC-direktivet (2014/30/EU). Många EU-distributörer begär en försäkran om överensstämmelse och den understödjande testfilen för den sammansatta produkten även när endast den keramiska kroppen är undantagen.
Certifieringstidpunkten är en planeringsrestriktion: initiala certifieringsprogram förbrukar4–8 veckorinklusive provförberedelser och testning från tredje-part, och certifikat granskas om- i en cykel. DeIncoterms guidetäcker där efterlevnaden och tullbördan ligger under FOB, CIF och DDP - under DDP, tömmer leverantören varorna, så certifikatets giltighet blir leverantörens problem att bevisa.
5. MOQ och godkännandearbetsflödet: Från första prov till gyllene prov
MOQ struktur.Private label MOQs noteras på tre nivåer, och varje nivå drivs av olika kostnader:
| MOQ nivå | Typiskt utbud | Förare |
|---|---|---|
| Kropps-/formprogram | 500–1 000 enheter per år | Mögelavskrivning och ugnsschemaläggning |
| Dekoration (logotyp/färg) | 100–300 enheter per SKU | Dekal, pigment och färg-förändrar bränningskostnaderna |
| Tryckta kartonger | 500–1 000 kartonger per design | Box maker platta och kör minimum |
En beställning på 150-enheter med fyra dekorationsalternativ kostar annorlunda än en beställning på 600-enheter med en enda logotyp - gapet per enhet är vanligtvis8–15%, nästan helt och hållet driven av konfigurations- och-färgförändringskostnader. Huruvida fabriken faktiskt kan åta sig din MOQ på din tidslinje beror på mögelinventering och ugnskapacitet; deguide för bedömning av produktionskapacitetger beräkningsramen.
Godkännandekedjan.Varje beställning av egna märken går genom fem godkännandeportar:
| Gate | Levereras | Avbokning- |
|---|---|---|
| 1. Konstverk | Logotyp/dekoration -av, avfyrad | Avfyrat prov kontra konstverksreferens |
| 2. Pre-prov (PPS) | Full fixtur från produktionsprocessen | Visuell och dimensionell kontroll |
| 3. Färg/finish panel | Blanka eller matta paneler med ΔE-rapport | ΔE Mindre än eller lika med 1,5 vs. referens |
| 4. Kartong- och etikettsäker | Tryckt kartong, etikettkonstverk | Kontrollera fält-för-fält |
| 5. Gyllene prov | Signerad masterfixtur | Skriftligt godkännande av båda parter |
Degyllene provär det enskilt viktigaste dokumentet i ett eget märkesprogram. Det är den fysiska referensen mot vilken varje produktionsenhet jämförs vid slutbesiktning - färg (ΔE), finish (glansavläsning), logotyps placering och storlek, glasyrkvalitet. Den är undertecknad av båda parter, lagrad på fabriken, med en duplikat som innehas av köparen. Det gyllene provet ersätts endast genom skriftlig gemensam överenskommelse. När ett produktionsparti bestrids är det gyllene provet hovrätten; dekvalitetskontrolltestprotokollartikeln täcker AQL-provtagningsplanen som använder den.
Leveransprover: en enhet per batch (eller enligt AQL-planen) dras vid slutbesiktning och bevaras i 12 månader som leveransrekord, matchat mot det gyllene provet. En fabrik som inte kan producera det gyllene provet för jämförelse vid inspektionstidpunkten kör inte ett eget märkesprogram - det kör en dekorationstjänst.
6. Checklista för inköpsorder
En inköpsorder med eget märke bör innehålla minst:
- Logotyp:metod, placeringsdiagram, maximal storlek, ΔE-tolerans mot den avfyrade avstötningen-.
- Avsluta:blank eller matt, GU-serie, glasyrtjocklek 1,0–1,2 mm, gyllene provfärgreferens.
- Förpackning:kartongkonstruktion, tryckdesignreferens, etikettfältlista, streckkodsklass, datum för godkännande av bevis.
- Efterlevnad:cUPC / WaterMark / CE-filuppsättning, certifikatmodellnummer och giltighetsdatum, filleveransdatum.
- MOQ:enheter per SKU, per dekoration, kartong MOQ.
- Godkännande:gyllene provnummer, inspektions AQL-nivå, sändningsprovretention.
- Villkor:Incoterm, destination och den part som har ansvar för efterlevnad.
Det är uppsättningen siffror ovanför - som avfyras, mäts och signeras innan den första produktionsbatchen startar.
Vanliga frågor
Vilket är det mest hållbara sättet att applicera en logotyp på en keramisk toalett eller handfat?
Underglasyrdekal: logotypen är tryckt med keramiska pigment, applicerad på bisquekroppen, täckt med glasyr och bränns vid1280 grader. Logotypen sitter inuti glasyrlagret, så den går inte att repa av och rengöringskemikalier kommer aldrig i kontakt med pigmentet. Formprägling är lika permanent men ger en monokrom relief och kräver en dedikerad form.
Vad är Delta E och vilken tolerans ska jag ange?
Delta E (ΔE) är CIELAB-färgskillnaden mellan ett uppmätt prov och en referensstandard. För keramiska sanitetsgods, specificeraΔE Mindre än eller lika med 1,5mot det gyllene provet inom en produktionskörning ochΔE Mindre än eller lika med 2,0mellan körningarna, mätt med en spektrofotometer vid D65-ljusstyrka och 10 graders observatör.
Vad är ett gyllene prov?
Ett gyllene prov är en signerad masterfixtur som både köparen och fabriken godkänner och lagrar som referens för varje produktionsjämförelse - färg, finish, logotyp och glasyrkvalitet. Den ersätts endast av skriftligt gemensamt avtal och är referensstandarden som används vid slutlig AQL-inspektion.
Vilka överensstämmelsecertifikat behöver badrumsinredning med privat märke?
cUPC(IAPMO, max 6,0 L, med kanadensisk B45-igenkänning) för Nordamerika;Vattenmärke(AS/NZS 5200) plus WELS-registrering för Australien, där det är obligatoriskt före laglig installation; ochCEfiluppsättningar för den europeiska marknaden närhelst armaturen innehåller reglerade elektroniska komponenter, med en försäkran om överensstämmelse som vanligtvis efterfrågas för den monterade produkten.
Vad är den typiska MOQ för badrumsarmaturer i keramiska märken?
MOQ:er på dekorations-nivå körs vanligtvis100–300 enheter per SKU; kropps- och formprogram körs 500–1 000 enheter per år; tryckta kartonger har 500–1 000 stycken per design. Installations- och färg-förändringar av eldningskostnaderna är drivkrafterna - att en enda beställning på 600 enheter med en logotyp kan kosta 8–15 % lägre per enhet än 150 enheter med fyra dekorationsalternativ.
🏷️ Få Private Label-prover och offert
Planerar du en badrumsinredning med eget märke? Kontakta Yingjie Bath för provschemaläggning, MOQ-struktur och checklista för överensstämmelsefilen.
👉 Begär privata etikettprover och offert


